 咨询电话:13333269827 咨询电话:13333269827


 全国免费客服电话 13333269827
邮箱:229113645@qq.com
手机:13333269827
电话:13333269827
地址:
发布时间:2026-11-14 19:59:52 人气:27
挤塑板的全称是挤塑聚苯乙烯泡沫板,生产过程的核心,是把聚苯乙烯在高温高压下与发泡剂混合,再挤出成型。大致可分为配料、熔融混合、挤出发泡、定型冷却、切割包装、养护检验几个环节。
一、原料与配料
主要原料是聚苯乙烯树脂,配合发泡剂、阻燃剂、色母等助剂。配方决定了板材的密度、导热系数和燃烧性能。原料的新旧与纯度会直接影响成品的一致性,这也是不同厂家同规格产品手感差异的来源之一。
二、熔融与混合
物料进入挤出机后,在螺杆的剪切与加热下熔融塑化,发泡剂在压力下被压入并分散在熔体中。这一段对温度曲线和压力控制要求较高,控制不稳会出现密度不均、表面粗糙等问题。
三、挤出与发泡
熔体从模头挤出时压力骤降,发泡剂气化,在板材内部形成大量闭孔气泡。闭孔率越高,保温性能和抗水性越好。模头的形状决定了板材的宽度与厚度范围。
四、定型与冷却
挤出的板坯进入定型台,通过冷却与牵引逐步定型,控制厚度和平整度。冷却速度会影响表皮质量与板材内应力,冷却过快容易出现翘曲。
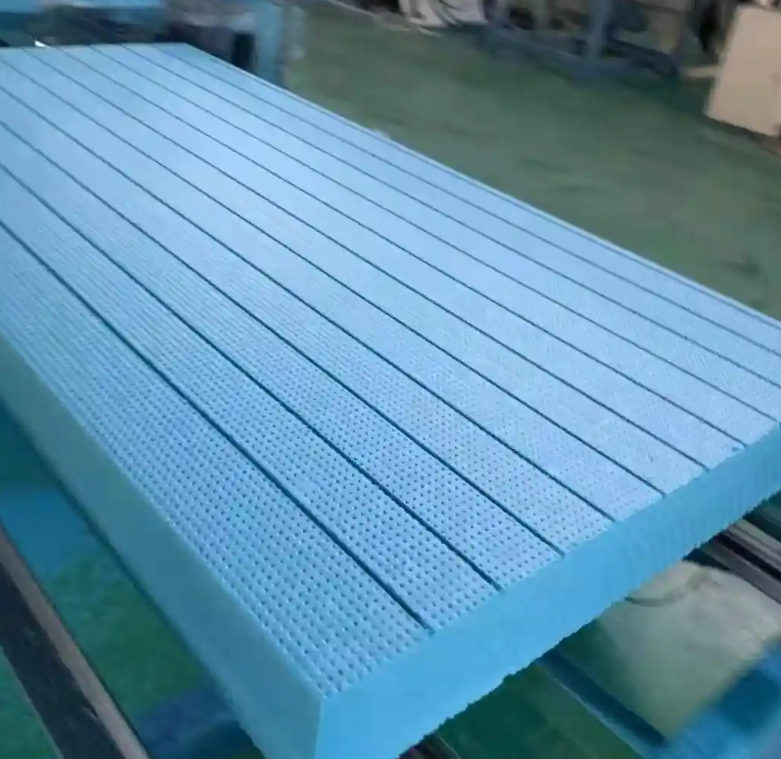
五、切割与包装
按尺寸切割,常见长度1200毫米或2400毫米、宽度600毫米。之后按批次码放、包装、入库,码放高度和通风条件也会影响后续尺寸稳定性。
六、养护与出厂检验
刚下线的板材内部气体尚未稳定,通常需要放置一段时间再使用,尺寸稳定性和导热系数在这段时间趋于稳定。出厂前一般按批次抽检密度、压缩强度、导热系数、燃烧性能等项目。
七、了解工艺有什么用
知道工艺环节,就能理解为什么标称厚度相同的两块板,强度、平整度和手感会有差别;也更容易判断对方说的是不是行话。采购时建议索取同批次检测报告,并核对实际尺寸与密度。
本文为工艺科普整理,具体工艺参数以生产企业的技术文件为准。
相关推荐
服务热线

